从IO控制板到智能产线:工业控制系统的数据采集架构演进趋势
从单点采集到边缘协同:一场由数据驱动的架构革命
过去十年,工业现场的数据采集逻辑发生了根本性翻转。传统模式下,一台PLC搭配若干IO控制板,通过硬接线汇聚开关量与模拟量信号,就构成了一条产线的“神经系统”。但今天,当柔性制造与预测性维护成为刚需,这套架构的瓶颈愈发刺眼——采样速率低、扩展性差、数据孤岛林立。我们正在经历的,是从“控制优先”向“数据优先”的范式迁移,而这场迁移的起点,恰恰是那些看似不起眼的数据采集卡与模拟量模块。
以某汽车零部件产线为例,其改造前使用16路模拟量模块采集压力传感器信号,扫描周期固定为50ms。当引入高速数据采集卡后,采样率提升至10kHz,配合边缘计算节点进行小波变换,成功捕捉到了液压阀芯卡滞的早期特征频率——这种故障在旧架构下通常要等到完全失效导致废品率飙升才会暴露。数据密度的价值,在这里体现得淋漓尽致。
技术跃迁的三个关键层级:从硬件到协议的再定义
要理解架构演进,不妨把视角拆解为三个递进层级。第一层是物理层硬件的解耦。传统IO控制板将信号调理、A/D转换与逻辑处理焊死在同一块PCB上,而新一代数据采集卡则采用模块化设计——模拟量模块负责高精度采样(如24bit分辨率,±0.01%精度),数字量模块专注高速计数,两者通过背板总线(如PXIe或EtherCAT)实现数据互通,采样抖动被压缩到纳秒级。这种解耦的直接收益是:更换模拟量模块时无需重启控制器,产线稼动率提升3%-5%。
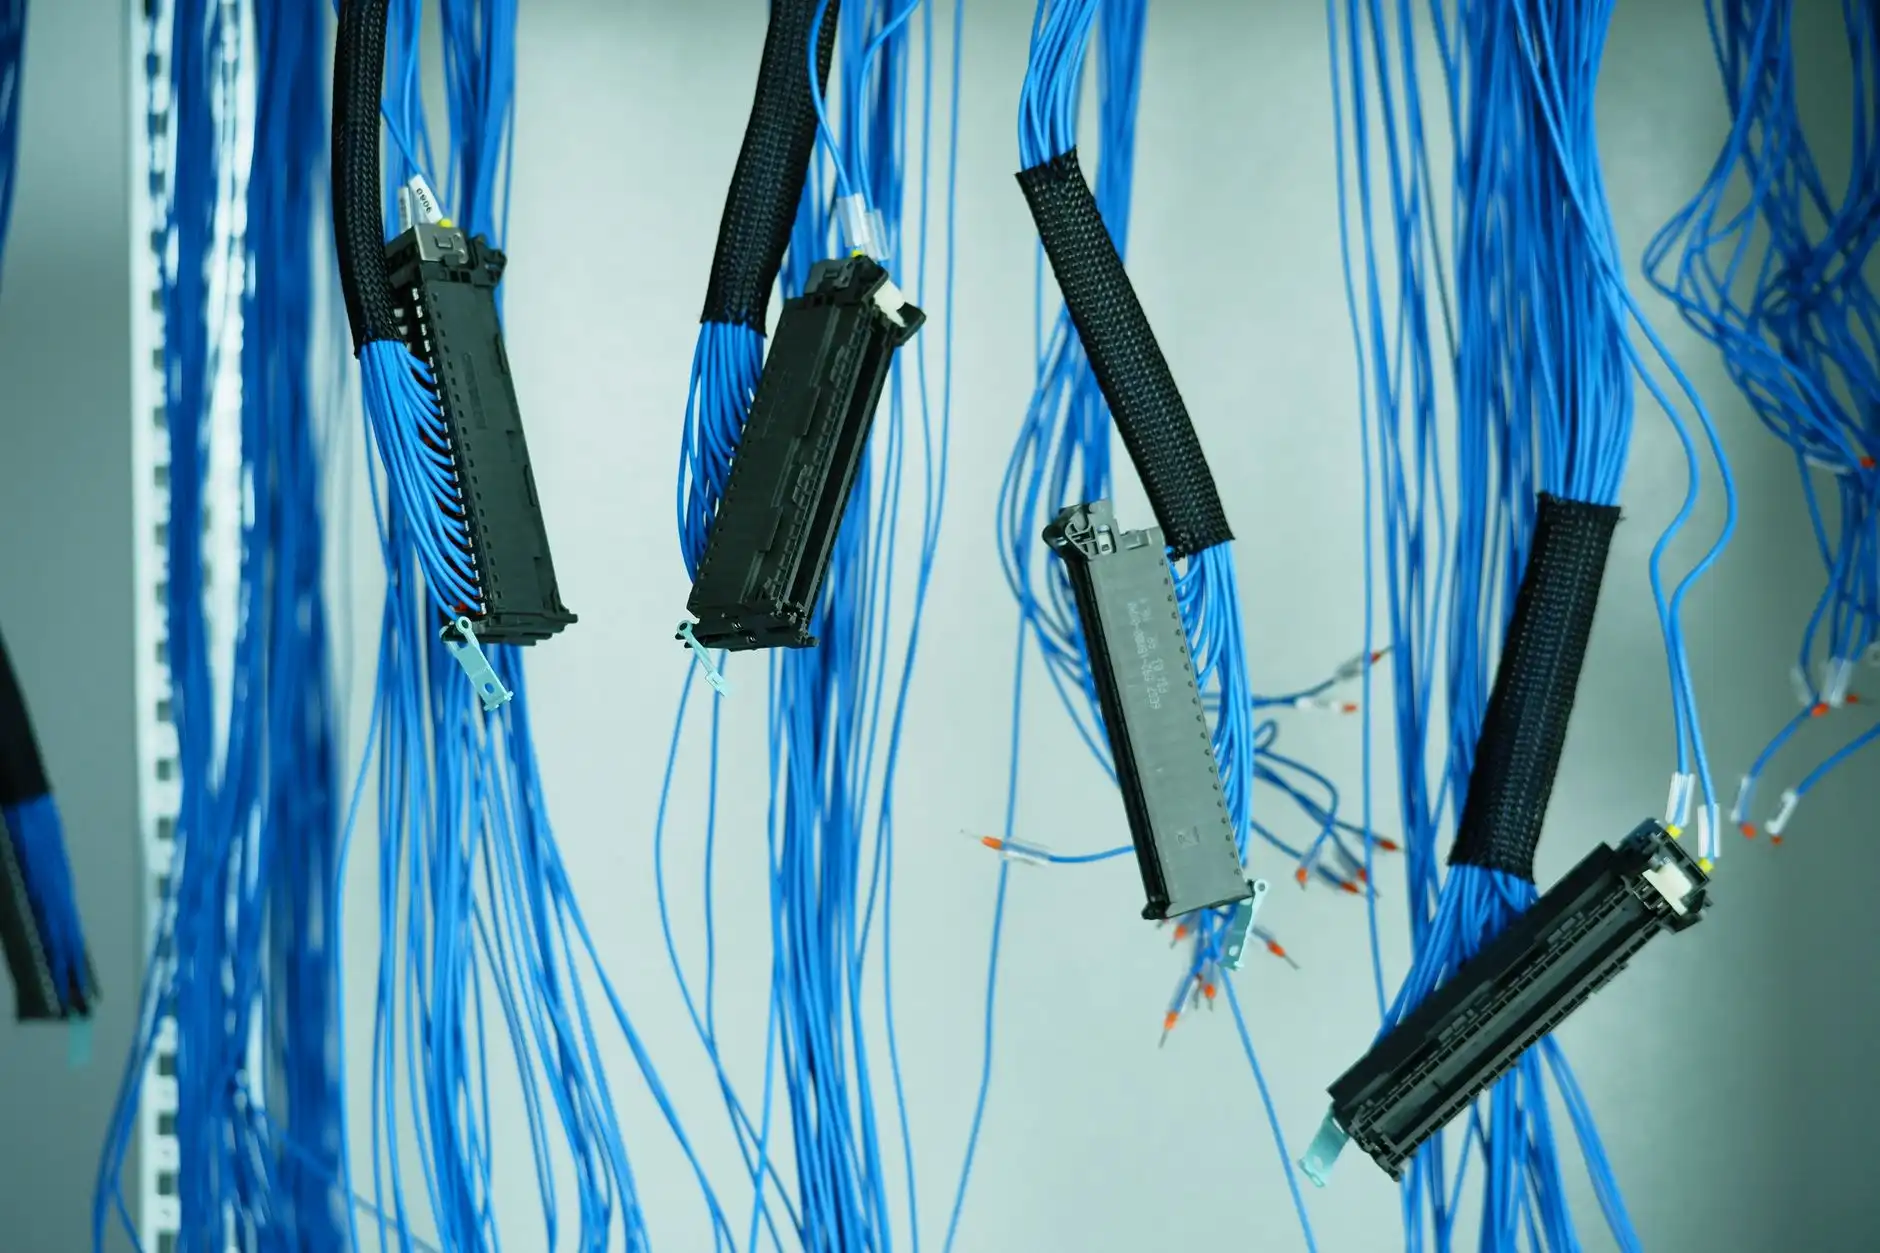
第二层是时序同步机制的革新。过去多块IO控制板协同工作时,各板卡的时钟漂移会直接导致相位测量误差。如今,基于IEEE 1588 PTP协议或分布式时钟(如EtherCAT的DC机制),工业控制系统能将数百个采集节点的同步误差控制在1微秒以内。这意味着,当产线上同时监测振动、电流与温度时,不同物理量之间的因果逻辑可以被精确还原,而非模糊的相关性猜测。
第三层则涉及数据语义的上移。采集不再止步于将模拟量模块的原始码值存入数据库,而是在IO层完成特征提取。例如,部分智能数据采集卡已内嵌FFT或峰值检测算法,直接输出频谱包络而非原始波形,这使上位机负载降低约40%,也让实时性要求苛刻的闭环控制(如张力控制中的高频抖动抑制)成为可能。
落地实践中的三个“隐形陷阱”与应对策略
架构升级听上去很美,但实际部署时,工程师最常踩的坑集中在三个方面。首先是接地与隔离的“老问题”。高分辨率模拟量模块对地环路极其敏感,当现场存在变频器强干扰时,采样数据可能被注入50Hz工频噪声。解决路径并非单纯依赖屏蔽电缆,而是应采用每通道隔离的模拟量模块(隔离电压≥2.5kVrms),并在IO控制板的电源输入端增加共模扼流圈。
其次是通信瓶颈的隐蔽性。很多企业将数据采集卡升级到千兆以太网,却忽视了交换机背板带宽或CPU中断处理能力的限制。当多块高速卡并发传输时,极易出现数据丢包。一个实用的做法是:在产线边缘侧部署轻量级数据汇聚网关,对时序数据进行缓存压缩后再上送,而非让每块卡直连中央服务器。
最后是旧资产与新型IO控制板之间的“翻译”难题。存量产线上大量4-20mA或0-10V传感器,如何无缝接入新的数字架构?建议采用带HART协议解析功能的模拟量模块,它能在采集模拟信号的同时提取数字诊断信息,从而在不更换传感器的情况下,获得设备健康度预警能力。这比盲目替换全部现场仪表更具性价比。
常见问题速览:一线工程师的实战答疑
问:多路模拟量模块同步采样时,通道间相位差如何校准?
答:若模块支持硬件触发线(如触发总线),可统一触发沿来消除扫描误差。若采用轮询采集,则需在软件中引入通道间时间戳补偿,但精度远低于硬件方式。高要求场景务必选择具备同步采样保持电路的采集卡。
问:IO控制板的程序升级是否会影响在线数据采集?
答:这取决于架构。若采用分体式设计(控制逻辑与采集功能分属不同处理器),则可实现热插拔升级。但若两者耦合在同一固件中,升级必然导致毫秒级的数据中断。建议在关键路径上部署双冗余IO控制板。
从单一的数据采集卡到协同的智能产线,本质上是工业控制从“功能机”向“智能机”的进化。数据的价值不在于存储,而在于流动中产生的决策洞察。对于正在规划产线改造的企业,不妨从小范围试点开始:先更换一条工位的数据采集链路,观测一个月内的数据质量与故障预警命中率,再决定是否全面铺开。技术演进的节奏,应当匹配组织消化数据的能力,而非盲目追逐参数的极致。这条路径,才是通往智能制造最稳妥的阶梯。