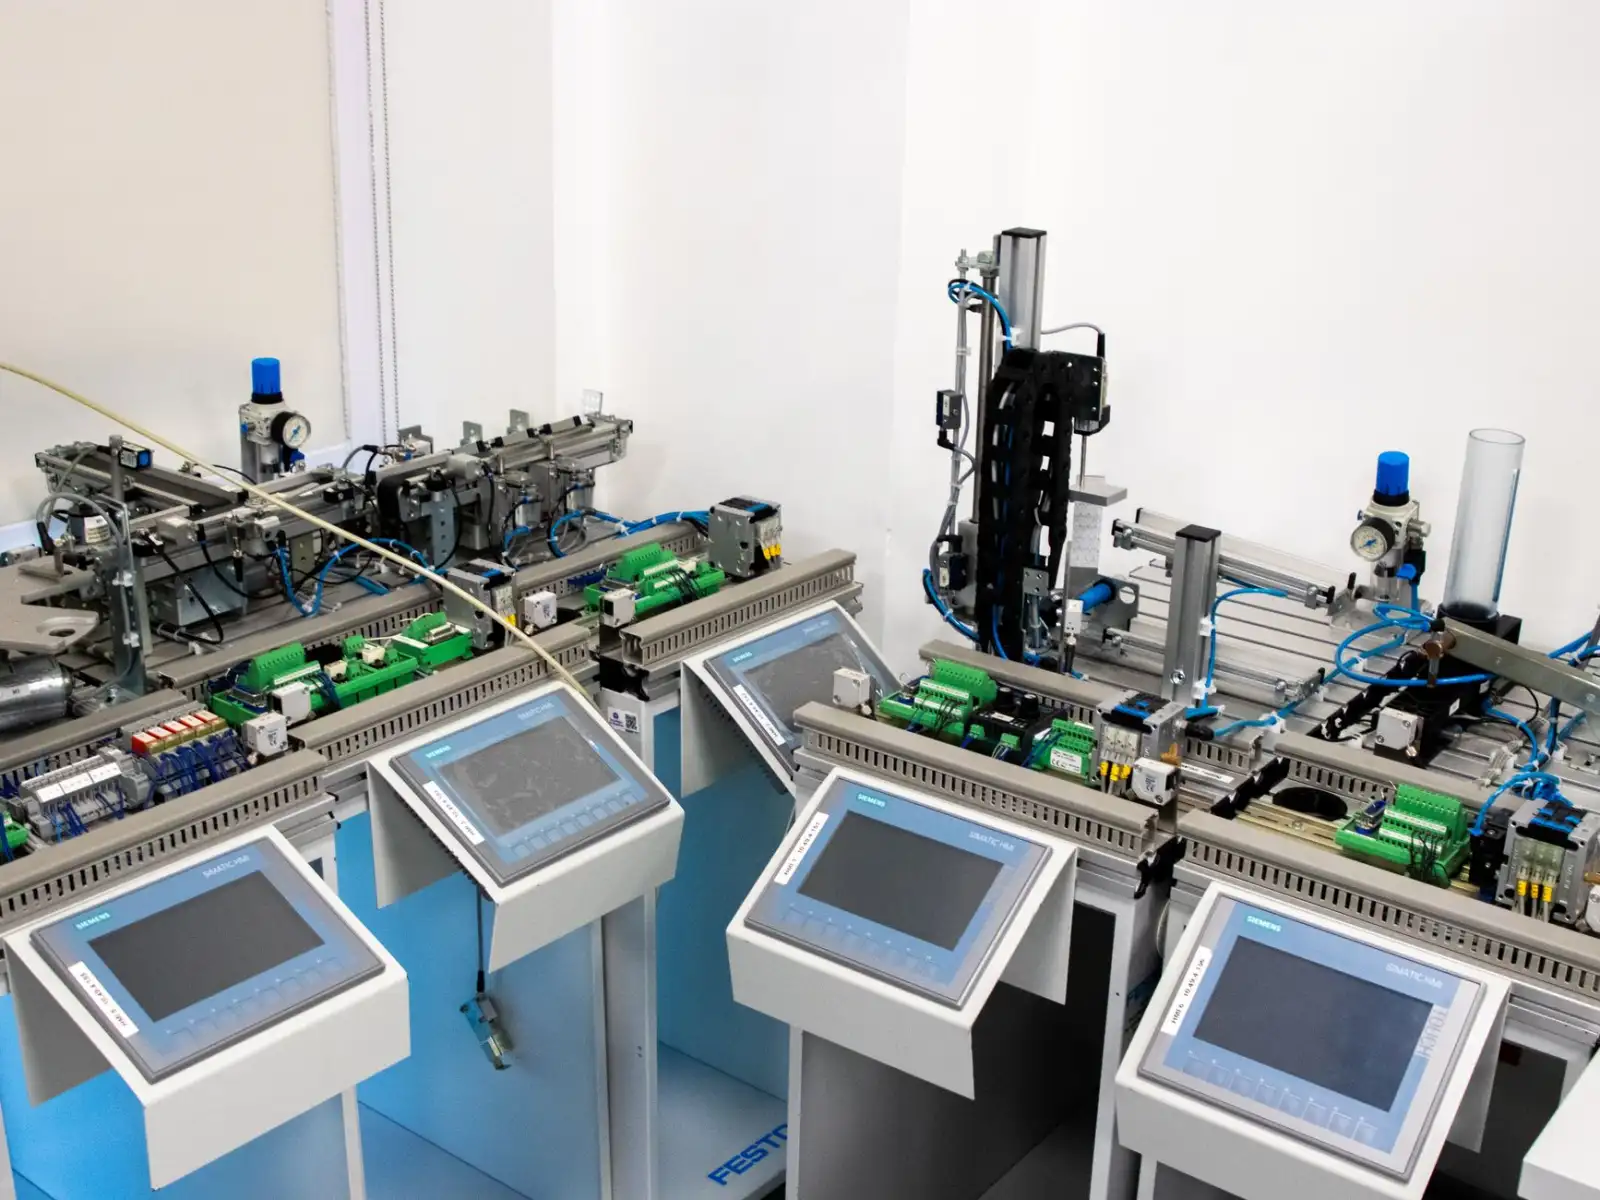
数据采集卡在工业自动化产线状态监测中的选型要点
走进国内不少制造企业的产线车间,你会发现一个奇怪的现象:设备状态监控大屏上波形的刷新频率看着正常,可一旦某个工位的振动信号出现高频分量突变,系统却常常反应迟钝,甚至直接漏报。问题出在哪?往往不是传感器不行,而是背后的数据采集环节——尤其是数据采集卡的选型,从一开始就埋下了隐患。
现象背后:采集环节的“看不见的瓶颈”
很多工程师习惯性地把注意力放在PLC或上位机软件上,却忽视了最前端的模拟量采集链路。以一条典型的汽车零部件装配线为例,伺服压装机的压力信号、主轴轴承的温度、电机的电流纹波,这些信号形态差异巨大——有的要求±10V大范围,有的需要4-20mA电流环,还有的是毫伏级应变片输出。如果一块数据采集卡无法同时满足多量程、多耦合方式的接入需求,产线状态监测就变成了“盲人摸象”。更麻烦的是,当现场需要同步采集16路以上的模拟量信号时,通道间的串扰和采样时钟的抖动会直接污染数据,导致后续的FFT分析完全失真。

技术解析:从模拟量模块到IO控制板的协同逻辑
在工业控制的实际部署中,很少有人只用一块孤立的板卡解决问题。成熟的方案往往是**数据采集卡负责高速、高精度的模拟量输入(AI),模拟量模块承担信号调理和隔离,而IO控制板则处理离散的开关量与报警输出**。这三者之间如果不同步,时序错位就会造成“数据对不上时间戳”的经典故障。比如在某锂电池卷绕机的张力控制中,张力传感器输出0-5V模拟信号,通过模拟量模块进行低通滤波后,再由数据采集卡以2kS/s的采样率连续记录。若选型时忽略了模拟量模块的-3dB带宽(通常只有几十kHz),高频毛刺就会被放大,最终误导PID调节器。
另一个常被忽视的选型维度是**采样率与分辨率的匹配**。产线振动监测通常需要至少10kHz以上的采样率,但很多通用数据采集卡在达到这个速率时,有效分辨率会从16bit掉到12bit左右。这意味着原本能分辨0.3mV的微小变化,现在只能看到5mV的台阶——轴承早期磨损的微弱特征就这样被淹没了。针对这类应用,建议优先选择具备**每通道独立ADC**的板卡,而非多通道复用型,尽管成本会上升约30%,但通道间相位差能从0.5°降低到0.05°以下,这对后续的轴心轨迹分析至关重要。
对比分析:三种典型架构的取舍
从总线架构来看,当前主流选择集中在PCIe、PXIe和以太网分布式采集三种。PCIe数据采集卡延迟最低(<1μs),适合单机柜内的密集监测;PXIe机箱式方案扩展性强,但体积和功耗不适合现场分散布线;而基于EtherCAT或PROFINET的分布式IO控制板,虽然单点采样率受限(通常不超过100kS/s),却能极大缩短传感器到采集端的线缆长度,减少电磁干扰。在实际的注塑机车间里,我见过不少因线缆过长导致信号衰减的案例——用分布式方案后,信噪比提升了近15dB。
- 高速连续监测:选PCIe接口、板载FIFO不小于64MB、支持DMA传输的数据采集卡
- 多通道混合信号:搭配独立模拟量模块,注意各通道间的隔离电压(至少1000Vrms)
- 恶劣环境部署:选用宽温(-40℃~85℃)、带看门狗功能的IO控制板,并预留SMA接口用于外接同步时钟
选型建议:别只看参数表
最后给出几条可落地的建议:第一,采购前务必用实际信号源做一次**端到端测试**,重点关注数据采集卡在目标采样率下的有效位(ENOB),而不是标称分辨率;第二,如果现场设备来自多个品牌,一定要确认模拟量模块的输入范围是否与传感器输出匹配,否则需要额外加装信号隔离变送器;第三,不要忽略驱动和SDK的兼容性——有些板卡硬件指标不错,但API函数库不支持Linux或缺少实时模式,这会让你的工业控制软件陷入被动。
产线状态监测的可靠度,从来不是靠一块昂贵的板卡单独撑起来的,而是采集、调理、控制三层架构的协同结果。下一次做选型评审时,不妨把数据采集卡、模拟量模块和IO控制板放在同一张表格里比较,用“系统级思维”替换“单板参数思维”——这才是提升产线故障检出率的真正捷径。